Artykuł sponsorowany
Jak strefa wpływu ciepła i parametry wiązki zmieniają nośność precyzyjnych złączy metalowych
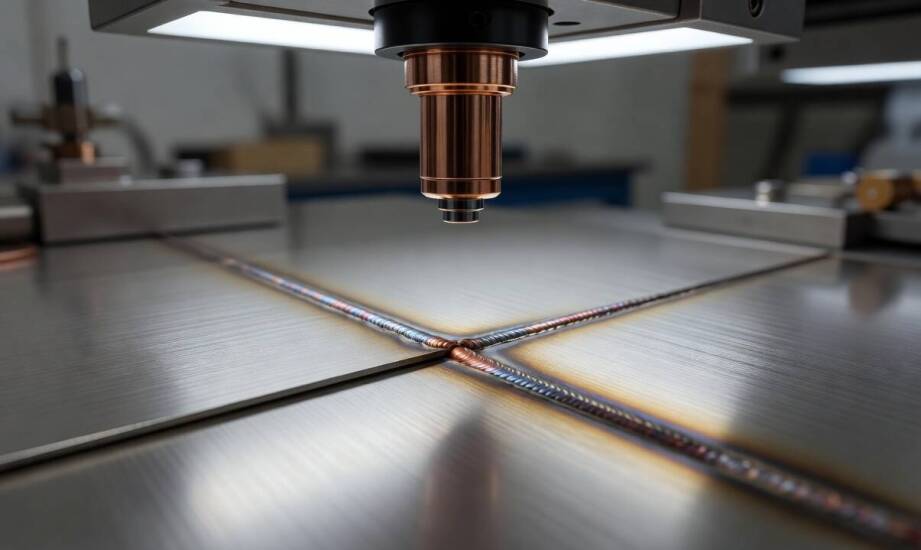
W precyzyjnym detalu metalowym lico połączenia często wygląda na jednolite i wolne od wad wizualnych. Problem z faktyczną jakością wyrobu ujawnia się w późniejszym etapie, gdy pod wpływem obciążeń roboczych powstaje pęknięcie. Inicjacja takich uszkodzeń następuje najczęściej w niewidocznym gołym okiem obszarze, który przylega bezpośrednio do linii przetopu. Trudności tego typu wychodzą na jaw w trakcie testów zmęczeniowych lub w surowych warunkach wieloletniej eksploatacji. Nośność całego układu spada wtedy poniżej pierwotnych założeń projektowych, a główna przyczyna awarii tkwi w wewnętrznej strukturze materiału.
Przeczytaj również: Jak radca prawny może wspierać przedsiębiorców w rejestracji spółek?
Strefa wpływu ciepła a struktura materiału
Sama linia spoiny stanowi jedynie fizyczne miejsce spojenia dwóch elementów metalowych. Znacznie ważniejsza z punktu widzenia wytrzymałości jest strefa wpływu ciepła (HAZ), która obejmuje obszar ulegający przemianom mikrostrukturalnym bez fizycznego przejścia w stan ciekły. Prawidłowo poprowadzone spawanie laserowe sprawia, że strefa ta bywa ekstremalnie wąska w porównaniu z klasycznymi technikami łukowymi. W obróbce cienkich arkuszy jej szerokość zamyka się w przedziale od 0,3 do 0,8 mm po każdej ze stron złącza, choć konkretny wymiar zależy od grubości detalu, gatunku stopu oraz dobranej geometrii. Taka koncentracja zjawisk cieplnych wynika z niskiego dopływu energii. W zoptymalizowanych warunkach procesowych wartość ta oscyluje w granicach 20–100 J/mm. Tradycyjne metody potrafią generować rezultaty wielokrotnie wyższe, co silnie zmienia właściwości stali.
Przeczytaj również: Płukanie instalacji CO w kontekście przepisów i norm budowlanych
Moc wiązki, prędkość posuwu, położenie ogniska i stabilność maszyny określają ostateczną głębokość przetopu oraz rozmiar strefy HAZ. Podniesienie mocy promieniowania przy stałym tempie pracy zwiększa głębokość wtopienia, ale równocześnie rozszerza obszar nagrzewania się metalu. Zwiększenie prędkości działania ogranicza oba te parametry, ponieważ czas oddziaływania energii na dany odcinek ulega wyraźnemu skróceniu. Nieprawidłowe zogniskowanie prowadzi do niestabilności płynnego jeziorka i stwarza ryzyko powstania trudnych do usunięcia nadtopień. Czysta i dobrze wysterowana wiązka pracująca w trybie głębokiego przetopu tworzy wąski kanał, który szybko odprowadza nadmiar temperatury w głąb materiału rodzimego.
Przeczytaj również: Jakie błędy są najczęściej popełniane przy interpretacji mapy ewidencyjnej?
Zbyt wysoka energia liniowa generuje niepożądanie szeroką strefę wpływu ciepła, co podnosi poziom naprężeń własnych i utwardza strukturę krystaliczną. Powstałe w ten sposób zjawisko skutkuje zwiększoną kruchością oraz spadkiem wytrzymałości zmęczeniowej gotowego komponentu. Przy zastosowaniu zaawansowanych stali konstrukcyjnych nadmierny dopływ temperatury potęguje ryzyko pęknięć. Twardość w obszarze HAZ zależy wprost od składu chemicznego metalu i szybkości cyklu studzenia. Zbyt niska dawka energii powoduje niepełny przetop i brak dostatecznego wtopienia w krawędzie łączonych płaszczyzn. Płytkie złącze mechaniczne nie potrafi bezpiecznie przenieść przewidywanych w projekcie sił ścinających.
Parametry procesu dla detali cienkościennych
Właściwe zestrojenie parametrów obróbki do skali produkcji zyskuje szczególne znaczenie podczas łączenia profili i blach o niewielkich grubościach. Precyzyjnie ukierunkowana wiązka ułatwia zachowanie wymaganej geometrii wyrobu oraz gwarantuje wysoką powtarzalność nośności każdej sztuki. Przedsiębiorstwo Amstal regularnie wykorzystuje mechanikę tego zjawiska w swoich procesach wytwórczych. Zakład łączy operacje spajania z wcześniejszym wycinaniem kształtów z arkuszy lub zaawansowanym toczeniem CNC. Rozwiązanie to pozwala utrzymać ścisły reżim wymiarowy, począwszy od stworzenia prototypu, a kończąc na partii seryjnej przeznaczonej do ostatecznego montażu.
W precyzyjnych aplikacjach inżynieryjnych estetyka zewnętrznego lica często schodzi na drugi plan. Znacznie istotniejsza pozostaje skuteczna walka z trwałymi odkształceniami, minimalizowanie ryzyka mikropęknięć w obszarze HAZ oraz utrzymanie pierwotnej sztywności pod obciążeniem. Nadmierne przegrzanie krawędzi wymusza powstawanie wypaczeń i groźnego skurczu poprzecznego. Wprowadzone w ten sposób naprężenia resztkowe przyspieszają zniszczenie elementu poddanego działaniu sił cyklicznych, inicjując mikropory w głębi struktury.
Minimalizacja szerokości strefy wpływu ciepła i rygorystyczna kontrola układu ziaren stanowią nadrzędny cel dla komponentów instalowanych w nowoczesnych systemach wentylacyjnych lub maszynach przemysłowych. Prawidłowe poprowadzenie ścieżki technologicznej pozwala zachować parametry wytrzymałościowe bliskie pierwotnym właściwościom wybranego stopu. Zespawane elementy konstrukcyjne zużywają się dzięki temu równomiernie, co zapobiega tworzeniu osłabionych punktów podatnych na pęknięcia.
Każda modyfikacja właściwości fizycznych wykorzystywanej wiązki przekłada się na późniejsze zachowanie gotowego wyrobu. Trwałość mechaniczna w precyzyjnych konstrukcjach wynika ze starannego zbilansowania energii liniowej i odpowiedniego wyprofilowania geometrii jeziorka cieczowego. Świadome zarządzanie szerokością strefy przegrzania eliminuje odkształcenia przestrzenne i chroni przed utratą spójności złącza na skutek wibracji. Dokładnie udokumentowana optymalizacja cyklu zabezpiecza wdrożone założenia projektowe, dostarczając stabilne rozwiązania dla najbardziej wymagających gałęzi przemysłu.
Kategorie artykułów
Polecane artykuły

Wpływ lacobel na akustykę pomieszczeń

Innowacyjne zastosowania sztucznych tworzyw w budownictwie

Jak przygotować się na porady laktacyjne, by osiągnąć najlepsze rezultaty?
