Artykuł sponsorowany
Mosiężny półfabrykat pod obróbkę CNC — kiedy skrawalność nie idzie w parze z trwałością
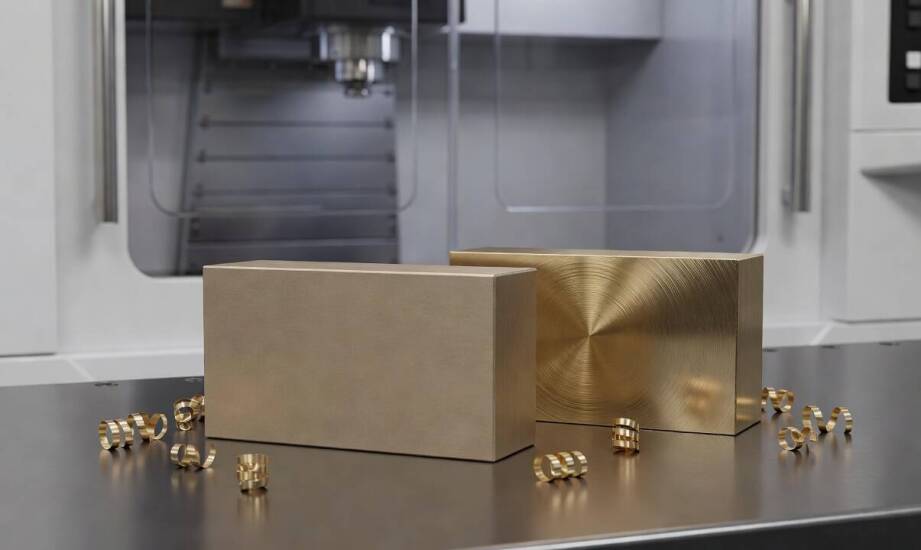
Półfabrykaty mosiężne o identycznym wyglądzie zewnętrznym często zachowują się zupełnie inaczej podczas cięcia, frezowania i późniejszego montażu. Różnice te wynikają bezpośrednio z mikrostruktury zastosowanego stopu oraz obecności precyzyjnie dobranych dodatków. Konstruktorzy i technolodzy muszą brać pod uwagę mechanizmy pękania wióra oraz generowane opory ruchu. Formatki z mosiądzu to powszechny materiał, który trafia na obrabiarki bezpośrednio po docięciu do pożądanego wymiaru z większej blachy. Wizualne podobieństwo surowca nie gwarantuje stabilności procesu obróbczego, jeśli pominie się szczegółową analizę składu chemicznego i historii plastycznej materiału.
Różnice w skrawalności stopów ołowiowych i bez ołowiu
Mosiądze ołowiowe, w tym chętnie stosowany gatunek CuZn39Pb3, zawierają w swojej strukturze od 1 do 3 procent ołowiu. Pierwiastek ten tworzy w stopie mikroskopijne wtrącenia, które działają podczas obróbki jako wydajny smar wewnętrzny. Materiał z takim dodatkiem łamie wiór na bardzo krótkie odcinki, co znacząco zmniejsza bieżące zużycie narzędzi i ułatwia odprowadzanie urobku z przestrzeni roboczej maszyny. Pozwala to na zastosowanie wyższych prędkości skrawania przy jednoczesnym utrzymaniu gładkiej krawędzi.
Zupełnie inną specyfikę wykazują mosiądze o wysokiej plastyczności, pozbawione dodatku ołowiu. Gatunki takie jak CuZn37 tworzą podczas frezowania i toczenia długie, ciągliwe wióry. Zjawisko to zwiększa obciążenie wrzeciona i potęguje ryzyko owinięcia się wstęgi wokół narzędzia, co w konsekwencji pogarsza jakość obrabianej powierzchni. Ołów mocno ogranicza jednak podatność stopu na obróbkę plastyczną na zimno. Elementy ołowiowe nie nadają się do głębokiego tłoczenia, choć sprawdzają się doskonale w automatach tokarskich. Surowe formatki z mosiądzu w gatunkach zawierających ten pierwiastek wybiera się w sytuacjach, gdy gotowy komponent wymaga intensywnego skrawania bez późniejszego formowania zaginarkami.
Naprężenia resztkowe i ryzyko pękania korozyjnego
Walcowanie na zimno oraz mechaniczne cięcie grubych płyt wprowadzają do wewnętrznej struktury mosiądzu naprężenia resztkowe. Podczas frezowania ubytkowego zdejmuje się kolejne warstwy materiału, co zaburza pierwotną równowagę sił w półfabrykacie. Zablokowane wcześniej naprężenia ulegają odprężeniu i powodują wyginanie detalu, co prowadzi do przekroczenia wąskich tolerancji wymiarowych. Problem ten narasta przy cienkich elementach i asymetrycznej geometrii, wymuszając niekiedy zastosowanie operacji wyżarzania odprężającego. Dostawca metali hutniczych i wykonawca obróbki skrawaniem, Novusmetal, weryfikuje przed rozpoczęciem produkcji seryjnej historię plastyczną surowca, aby ograniczyć ryzyko paczenia się obrabianych komponentów.
Żywotność gotowego podzespołu zależy również od agresywności środowiska pracy. Mosiądz gorzej znosi otoczenie o wysokiej wilgotności, a także obecność chlorków czy amoniaku. Pękanie korozyjne naprężeniowe postępuje szybko przy równoczesnym działaniu sił rozciągających i niekorzystnej atmosfery. Mechanizm ten dotyka szczególnie stopów o wysokiej zawartości cynku. Wilgoć i opary chemiczne przyspieszają lokalną korozję, a cykliczne obciążenia inicjują pęknięcia międzykrystaliczne. Bez odpowiedniej powłoki ochronnej lub zmiany gatunku materiału, detal poddany naprężeniom montażowym stopniowo pęka, co prowadzi do awarii całego układu.
Prawidłowy dobór mosiężnego surowca pod obróbkę CNC wymaga analizy wykraczającej poza zewnętrzne wymiary bryły startowej. Stabilność procesu wytwarzania zależy bezpośrednio od struktury wewnętrznej stopu i jego zdolności do krótkiego łamania wióra. Wyższa skrawalność nie może jednak osłabiać wytrzymałości komponentu na siły działające w maszynie oraz czynniki środowiskowe. Zachowanie balansu między łatwością obróbki ubytkowej a odpornością na pękanie pozostaje kluczowym aspektem projektowania trwałych elementów z metali nieżelaznych.
Kategorie artykułów
Polecane artykuły

Wpływ lacobel na akustykę pomieszczeń

Innowacyjne zastosowania sztucznych tworzyw w budownictwie

Jak przygotować się na porady laktacyjne, by osiągnąć najlepsze rezultaty?
